首 页
公司介绍
产品
高频钎焊
应用
行业
视频中心
新闻中心
联系我们
专利证书
公司简介
数字式感应加热设备
手持式感应加热设备
风冷电磁加热器
同轴式感应加热电源
超高频感应加热设备
同步双频感应加热电源
焊接机器人
定制钎焊设备
配套附件
热装热拆设备
风冷感应器
电磁熔铝炉
真空熔炼炉
中频感应加热设备
汽车空调配件高频钎焊
家用空调配件高频钎焊
更多高频钎焊
定制全自动感应钎焊设备
承接高频钎焊焊接业务
汽车空调管路件高频钎焊
汽车零部件的高频淬火
家用空调管路的高频钎焊
大型工件的热拆热装
高频淬火
热装配
透热锻造线
热装热拆
矫直校平
退火
预热
熔炼
粉末重熔
感应钎焊
新能源汽车
汽车
家用电器
冶金和铸造
石化
管材
电机制造
轮船
机械臂感应钎焊
汽车空调配件行业
家用空调配件行业
不锈钢钎焊
铜铝钎焊
模具加热
焊前预热
焊后热处理
中频熔炼
中频透热
热装热拆
北辰新闻
技术交流
FAQ
北辰新闻
北辰新闻
技术交流
当前位置:
主页
>
新闻中心
>
北辰新闻
>
北辰新闻
01摘要:
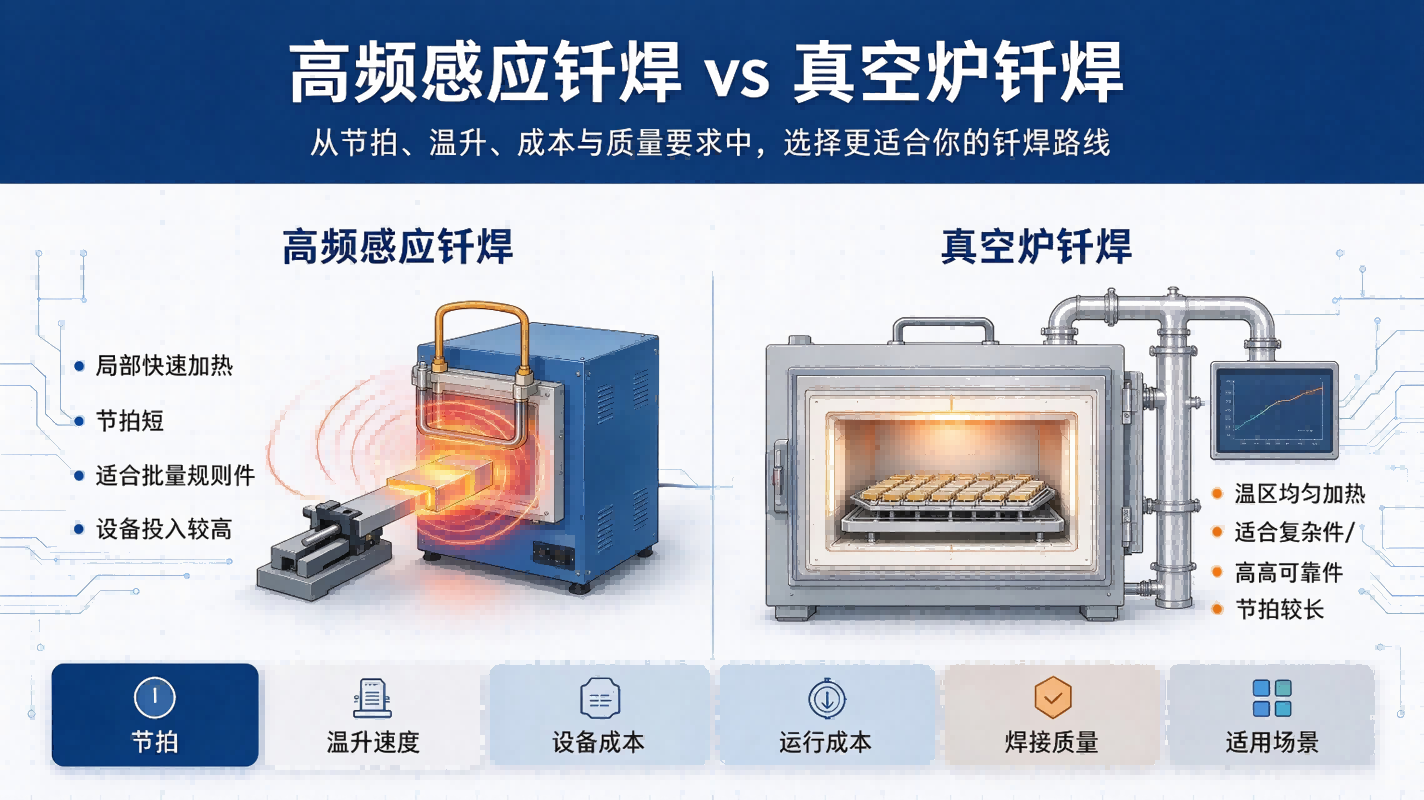
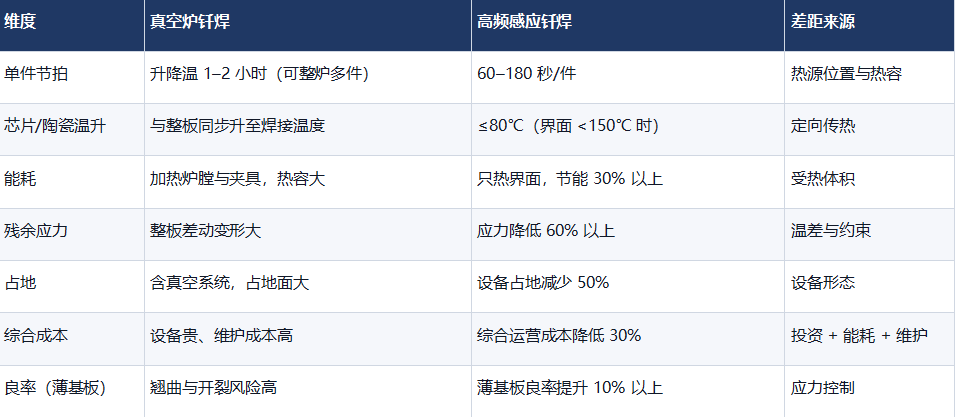
真空炉钎焊与高频感应钎焊的根本差别在热源位置:前者在炉膛,后者在工件内部。由此派生六个可量化差异——节拍(60–180 秒 vs 1–2 小时)、芯片温升(≤80℃ vs 整板同温)、能耗(降低 40%–60%)、占地(减少 50%)、综合运营成本(降低 30%)、薄基板良率(提升 10% 以上)。判据很简单:批量大、型号单一选真空炉;基板异形、芯片怕热、要多品种混线选感应。
0
2
两种工艺的热源位置差在哪?
真空炉把整个炉膛加热到焊接温度,靠辐射与对流把热量送进工件;感应加热让铜基板自己在交变磁场中产生涡流发热,热源在工件内部、且只在需要焊接的界面。
热源位置决定了三个连锁结果:一是升温速度(炉膛升降温 1–2 小时 vs 界面 60–180 秒);二是热影响范围(整板 vs 界面附近);三是设备形态(真空炉膛 + 真空系统 vs 感应电源 + 感应器 + 局部气氛腔)。理解这三条,六个维度的差异就都能推出来。
0
3
六个维度上的具体差距是多少?
节拍差约 20 倍、能耗低 40%–60%、应力低 60% 以上、占地少 50%、综合运营成本低 30%、薄基板良率高 10% 以上。
03
真空炉在什么情况下仍然是更优解?
单一型号、超大批量、标准方形模块,且芯片耐温有余量时,真空炉的批量经济性与均温优势仍然成立。
真空炉的强项是“均温 + 批量”:全域均温 ±1℃、空洞率稳定 ≤3%、单次可加工数十件,对车规级标准化模块非常合适。它的短板也明确:升降温周期长、设备造价与维护成本高、整板受热会让塑封与周边元件多受一次热老化。
所以正确的比较方式不是“谁更先进”,而是算清楚:换型频率 × 单件价值 × 良率损失,哪个组合下总成本更低。多品种小批量场景里,感应方案的换型只需换线圈与调曲线,真空炉则要重新排炉、重新验证温度曲线。
04
北辰亿科解析
感应
钎焊
方案的适用边界和参数长什么样?
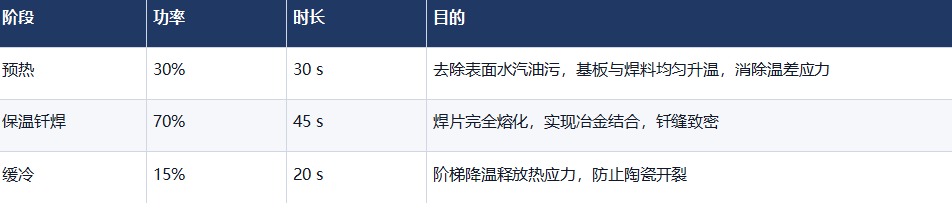
适用边界是“单工位单件 + 需仿形线圈”;典型 20 kHz 感应电源的三段曲线为预热 30% 功率 30 秒、保温钎焊 70% 功率 45 秒、缓冷 15% 功率 20 秒。
若采用舱内感应加热设备配真空/还原气氛,升温可设三段:1.5℃/秒至 150℃、1℃/秒至 260℃、1℃/秒至 300℃,控温精度 ±3℃,每秒温升 1–2℃。
局限性要如实说清:单工位单件加工,超大批量效率不及真空炉;每种基板尺寸需定制仿形线圈,前期适配成本与周期必须计入项目预算。
常见问题
FAQ
Q1:既然节拍快 20 倍,为什么不是所有厂都用感应
钎焊
?
A1:因为节拍不是唯一变量。真空炉一炉可出数十件,摊到单件的时间可能接近;且标准模块不需要为每种尺寸做线圈。感应方案的优势在多品种、异形基板和高价值产品。
Q2:感应加热会不会加热不均?
A2:加热图形由线圈设计决定,设计得当可以做到界面均匀受热;线圈仿形不好会出现局部过热,这是感应方案最考验工艺能力的地方。
Q3:节能 30%–60% 这个数字怎么来的?
A3:来自受热体积差异:真空炉要加热炉膛、夹具与整盘工件,感应只加热界面附近的金属。该数据为厂商对比口径,建议在打样时用实际电表读数复核。
Q4:感应方案需要真空吗?
A4:建议要。感应解决“热在哪”,真空/还原气氛解决“氧化与气泡”,两者是互补关系而非替代关系。
Q5:换型时线圈改造要多久?
A5:取决于基板复杂度,简单方形基板改线圈较快,针翅或异形腔体需要重新仿真与试焊。建议在采购合同里约定换型支持与备件。